这八招解决加工中心刀具崩刃打刀难题,速速收藏。
刀片的不正常崩刃、打刀是加工中心E乐彩刀具最头疼的问题,会带来加工成本增加,工件报废或返工,加工效率低下等一系列问题。尤其是价格高昂的刀片,崩刀/崩刃会造成很大的浪费,所以选对、用好C刀片至关重要。以下小编总结了刀片崩刃原因及解决措施,大家赶紧学习收藏吧。
(1)刀具几何参数选择不当(如前后角过大等)。
对策
可从以下几方面着手重新设计刀具。
E乐彩 ① 适当减小前、后角。
② 采用较大的负刃倾角。
E乐彩 ③ 减小主偏角。
④ 采用较大的负倒棱或刃口圆弧。
⑤ 修磨过渡切削刃,增强刀尖。
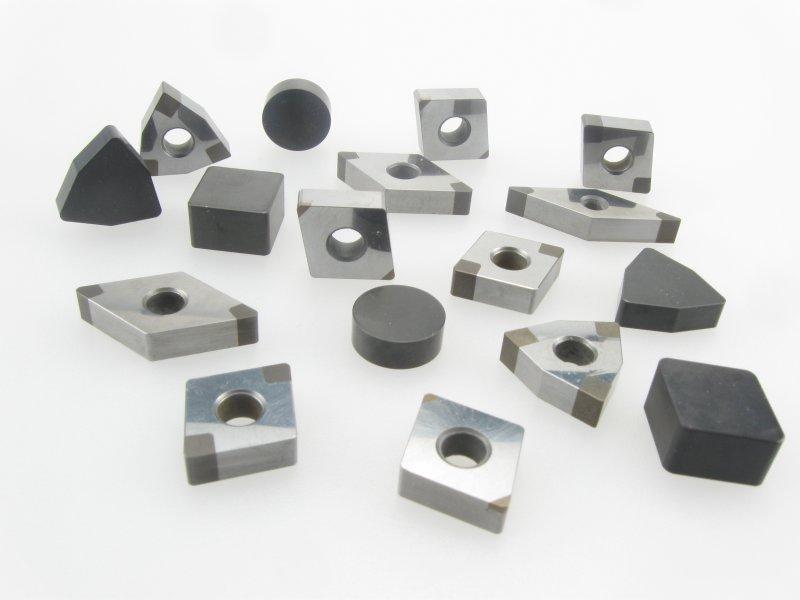
E乐彩 (2)刀片牌号、规格选择不当,如刀片的厚度太薄或粗加工时选用了太硬太脆的牌号。
对策
E乐彩 增大刀片厚度或将刀片立装,选用抗弯强度及韧性较高的牌号。
(3)刀片的焊接工艺不正确,造成焊接应力过大或焊接裂缝。
对策
①避免采用三面封闭的刀片槽结构。
E乐彩 ②正确选用焊料。
E乐彩 ③避免采用氧炔焰加热焊接,并且在焊接后应保温,以消除内应力。
④尽可能改用机械夹固的结构。
E乐彩 (4)切削用量选择不合理,如用量过大,便机床闷车;断续切削时,切削速度过高,进给量过大,毛坯余量不均匀时,切削深度过小;切削高锰钢等加工硬化倾向大的材料时,进给量过小等。
对策
重新选择切削用量。
E乐彩 (5)刃磨方法不当,造成磨削应力及磨削裂纹;对PCBN铣刀刃磨后刀齿的振摆过大,使个别刀齿负荷过重,也会造成打刀。
对策
E乐彩 ①采用间断磨削或金刚石砂轮磨削。
E乐彩 ②选用较软的砂轮,并经常修整保持砂轮锋利。
③注意刃磨质量,严格控制铣刀刀齿的振摆量。
E乐彩 (6)机械夹固式刀具的刀槽底面不平整或刀片伸出过长等结构上的原因。
对策
E乐彩 ①修整刀槽底面。
E乐彩 ②合理布置切削液喷嘴的位置。
③淬硬刀杆在刀片下面增加硬质合金垫片。
E乐彩 (7) 切削液流量不足或加注方法不正确,造成刀片骤热而裂损。
对策
① 加大切削液的流量。
E乐彩 ② 合理布置切削液喷嘴的位置。
E乐彩 ③ 采用有效的冷却方法如喷雾冷却等提高冷却效果。
④ 采用*切削减小对刀片的冲击。
E乐彩 (8) 工艺系统刚性太差,造成切削振动过大。
对策
E乐彩 ① 增加工件的辅助支承,提高工件装夹刚性。
E乐彩 ② 减小刀具的悬伸长度。
③ 适当减小刀具的后角。
④ 采用其它的消振措施。